

El vapor es el medio más eficiente y económico para entregar grandes cantidades de calor en un proceso productivo. La fiabilidad de un sistema de vapor puede mejorarse significativamente al garantizar que el conjunto de purgadores logre drenar de forma efectiva el condensado generado. Hoy explicaremos cómo arreglar un purgador en buen estado pero que no funciona
Drenar el condensado tan pronto como se forma es un factor clave para alcanzar los niveles más altos de rendimiento.
El condensado se drena del sistema de vapor en los puntos de descarga de condensado (PDC). Un PDC es un conjunto de tuberías y válvulas en el que el componente crítico es el purgador. Cualquier condensado que no se elimine puede acumularse en el sistema de distribución de vapor y ser impulsado corriente abajo por vapor que viaja a velocidades superiores a 160 km/h. Este condensado a alta velocidad provoca erosión y golpe de ariete, lo cual puede ocasionar eventos catastróficos en seguridad o fiabilidad del equipo —o, como mínimo, fugas en bridas, tuberías y válvulas.
Lamentablemente, muchas plantas no realizan inspecciones anuales de sus purgadores. Una inspección básica permite evaluar el estado de cada purgador, clasificándolo como bueno o fallado. Un análisis más profundo distingue entre fallas frías y fallas calientes:
- Falla fría: el sistema no drena adecuadamente el condensado porque el purgador está bloqueado, opera a temperatura interna anormalmente baja, o bien el purgador está caliente pero el equipo que drena está frío.
- Falla caliente: el vapor se escapa mientras se descarga condensado.
Para una operación segura y fiable, cada instalación debe establecer un umbral mínimo de PDC en buen estado.
Las fallas pueden deberse a daños, desgaste o presencia de partículas, pero también a la aplicación o instalación incorrecta del purgador. Es particularmente frustrante para el personal de mantenimiento u operaciones cuando reemplazan un purgador fallado, solo para que el nuevo falle de la misma manera. Esto plantea la pregunta:
“Mi purgador está en buen estado… ¿por qué no funciona?”
Puede haber varias razones por las cuales un purgador nuevo y correctamente fabricado no funcione como se espera. La mayoría se deben a errores de selección o instalación. Este artículo explora esas causas, explica cómo identificar los problemas potenciales, y brinda recomendaciones para evitarlos.
Fallas frías
Las fallas frías deben considerarse la máxima prioridad, ya que un purgador frío no drena adecuadamente el condensado, lo que puede tener consecuencias desastrosas (1). Las causas posibles incluyen:
- Diferencial de presión negativo
- Subdimensionamiento
- Modulación hacia una condición de stall (estancamiento)
- Bloqueo por vapor (steam locking) debido a elevación o distancia excesiva
- Drenaje grupal (group trapping)
- Doble purgado (double trapping)
- Bloqueo por presión
- Ajuste incorrecto de temperatura baja
- Contrapresión elevada
- Instalación invertida
- Presencia de partículas o depósitos
- Incapacidad para purgar aire
- Aislamiento o cierre de válvulas (valving-out)
Incluso un purgador relativamente nuevo y en apariencia óptimo puede fallar si se aplica de manera incorrecta. A continuación se explica cómo reconocer y evitar estas situaciones.
Diferencial de presión negativo, subdimensionamiento y modulación hacia una condición de stall
Un purgador descargará condensado solo si existe un diferencial de presión positivo; no lo hará si el diferencial es nulo o negativo.
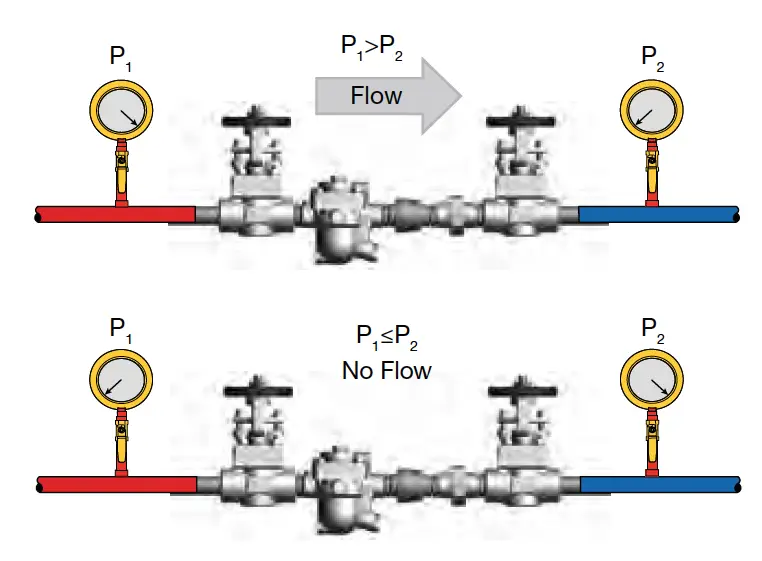
Un purgador subdimensionado no permite un caudal suficiente de condensado para un drenaje adecuado. Estos principios son fáciles de entender.
La complicación surge cuando el equipo o las líneas de trazado operan con control modulante. Por ejemplo, una válvula de control modulante puede recibir vapor a 150 psig, mientras el equipo tiene una contrapresión de 30 psig, pero la presión de suministro se reduce para equilibrar la demanda térmica. Si durante este proceso la presión del lado del vapor cae por debajo (o iguala) la contrapresión, ocurre una condición de stall.
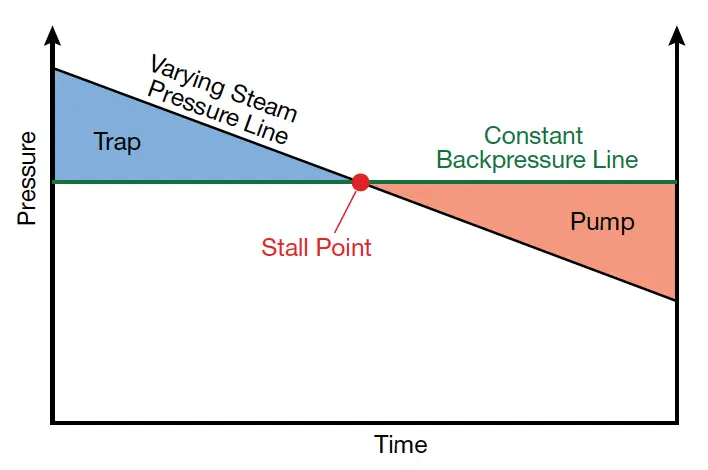
El stall puede ocurrir, por ejemplo, en equipos de intercambio de calor con estratificación térmica. Además, una modulación rápida en estas condiciones puede provocar golpe de ariete por los efectos combinados de choque térmico e hidráulico.
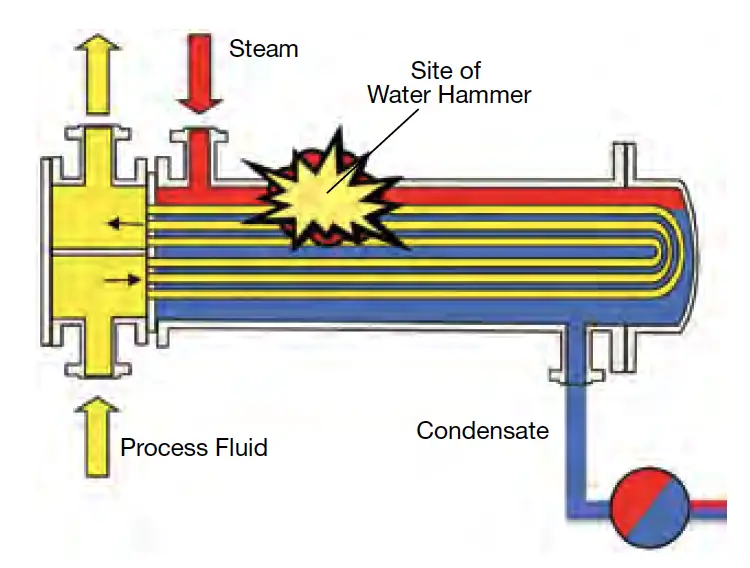
Un efecto relacionado ocurre cuando la válvula modulante reduce la presión de suministro, manteniendo un diferencial positivo pero pequeño. En este caso, el purgador puede quedar efectivamente subdimensionado, como si su capacidad nominal ya no fuera suficiente para la nueva demanda.
✅ Recomendación: Siempre analice el perfil de presión en la cámara de vapor a lo largo de todo el rango operativo cuando se instalen purgadores en equipos con control modulante.
Bloqueo por vapor (Steam Locking)
La función esencial de un purgador es abrirse automáticamente para descargar condensado y cerrarse para evitar pérdidas de vapor. El steam locking ocurre cuando el vapor se acumula entre la fuente de condensación y el purgador, llenando el cuerpo del purgador e impidiendo su apertura.
Bloqueo por elevación (lift)
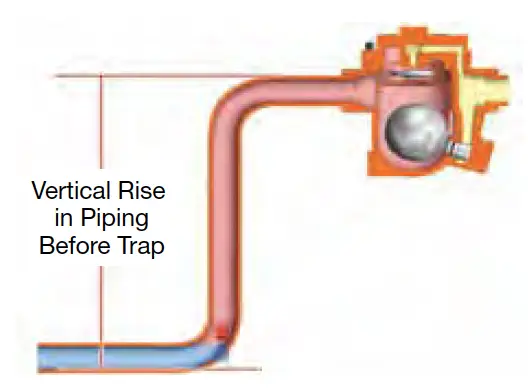
Tras la descarga inicial de condensado, la tubería vertical y el purgador se llenan de vapor, cerrando el purgador. El condensado sigue formándose en el equipo, pero no puede desplazar el vapor atrapado, por lo que el purgador permanece cerrado. El equipo se enfría o se estratifica térmicamente, aunque el purgador pueda estar caliente al tacto.
✅ Soluciones:
- Usar un adaptador de elevación de diámetro reducido (small-bore lift fitting),
- Instalar un orificio de ventilación (drilled vent),
- Incorporar un liberador de bloqueo por vapor (steam lock release).
Bloqueo por distancia
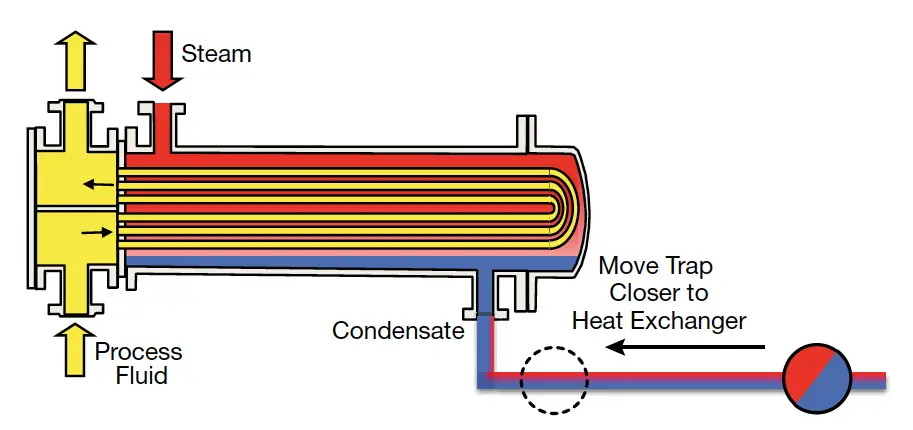
Esto ocurre cuando el purgador está demasiado lejos del punto de generación de condensado (por falta de espacio, accesibilidad o requisitos de seguridad). El condensado, con bajo volumen específico (~0,017 ft³/lb), ocupa poco espacio en la tubería, permitiendo que el vapor pase por encima y bloquee el purgador.
✅ Soluciones:
- Ubicar el purgador lo más cerca posible de la bajada vertical del equipo.
- Si no es posible, instalar una bajada vertical justo antes del purgador, asegurando inclinación descendente hacia él.
- Otra opción: añadir una línea de equilibrio (balance line) en la entrada del purgador para devolver el vapor atrapado a la línea principal.
Drenaje grupal (Group Trapping)
Consiste en recolectar el condensado de varios equipos en una única línea que descarga en un solo purgador. Se justifica por limitaciones de espacio o para reducir costos de instalación, pero suele generar un falso ahorro: limita el rendimiento térmico por diferencias de presión y cortocircuitos.
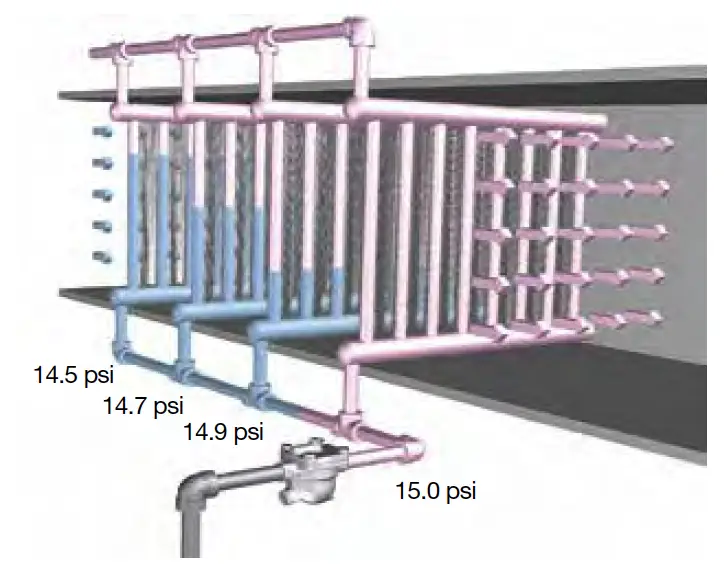
Ejemplo: En un calentador de aire con 4 serpentines en serie, el primer serpentin enfría más el aire, genera más condensado y reduce más su presión interna. El último serpentin, recibiendo aire ya caliente, genera menos condensado y mantiene mayor presión. Esto provoca que el condensado de los primeros serpentines «cortocircuite» hacia el purgador, impidiendo que el condensado del último serpentin drene. Resultado: estratificación térmica y menor capacidad de calentamiento.
❌ Conclusión: Es más económico instalar un purgador por serpentin que sacrificar el rendimiento del equipo.
Doble purgado (Double Trapping)
Es la práctica de instalar dos purgadores en serie, uno tras otro.
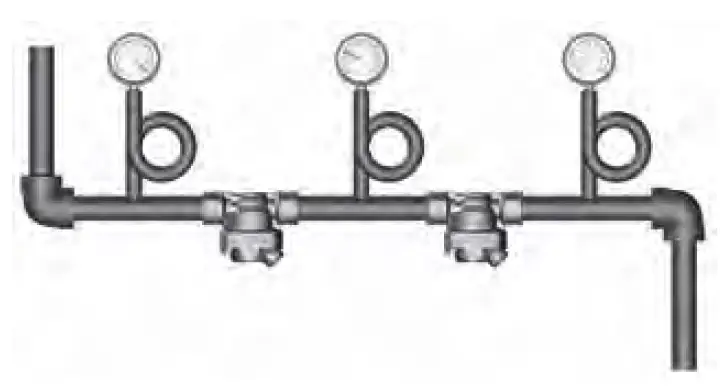
Aunque parece una medida de seguridad, causa fallas frías por dos razones:
- El vapor vivo o de flash proveniente del primer purgador cierra el segundo.
- El diferencial de presión se divide, y el segundo purgador puede no tener suficiente fuerza motriz.
Consecuencias: aumento de contrapresión, cierre prematuro del segundo purgador, acumulación de condensado y posibilidad de golpe de ariete.
✅ Recomendación:
- Mantenga repuestos disponibles y reemplace purgadores fallados rápidamente.
- Instale válvulas de aislamiento a la entrada y salida para facilitar el cambio.
- Si necesita redundancia en procesos críticos, use purgadores en paralelo, no en serie.
Bloqueo por presión (Pressure Blockage)
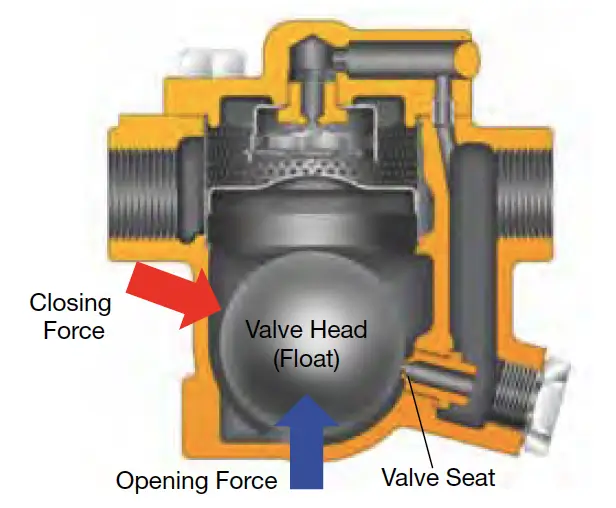
En purgadores mecánicos (flotador, cubo invertido), la apertura depende de que la fuerza de flotación supere la fuerza de cierre por presión del vapor. Esto requiere operar por debajo de la presión máxima de operación (PMO) y la presión diferencial máxima (PMX) especificadas.
Si la presión en línea aumenta (por mayor presión de caldera o menor demanda) y se supera la PMX, el purgador no podrá abrirse, fallando en frío. Reemplazarlo por otro idéntico no resolverá el problema.
✅ Solución: Usar un modelo con mayor PMX, o elegir purgadores con asiento en salida, donde la alta presión ayuda a abrir (aunque pueden fallar en caliente si se excede su PMX).
Ajuste incorrecto de temperatura baja
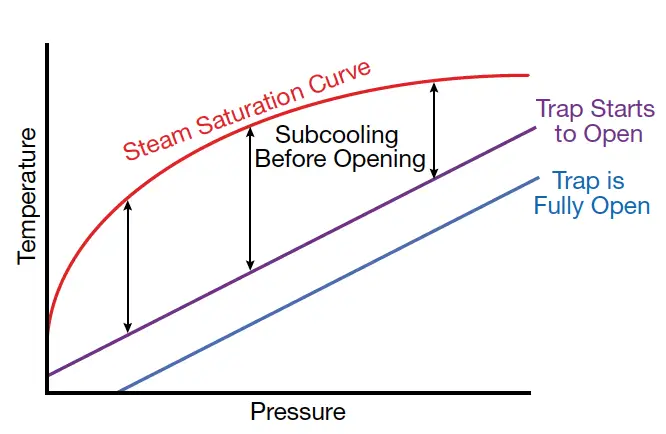
Los purgadores bimetálicos y otros termostáticos responden lentamente. Por eso, su temperatura de apertura debe estar significativamente por debajo de la temperatura del vapor saturado (hasta 50°F menos, según presión y contrapresión).<!– FIGURA 8: Curva temperatura-presión. El purgador empieza a abrirse con subenfriamiento; si el ajuste es demasiado bajo, cierra muy pronto → falla fría. Si es demasiado alto, suelta vapor → falla caliente. –>
El elemento bimetálico se deforma al enfriarse, abriendo lentamente. Para alcanzar apertura total puede requerirse hasta 100°F de subenfriamiento total. Si el punto de apertura se ajusta demasiado bajo, el purgador cierra prematuramente y necesita aún más subenfriamiento para abrir — lo que causa acumulación de condensado y falla fría.
Contrapresión elevada
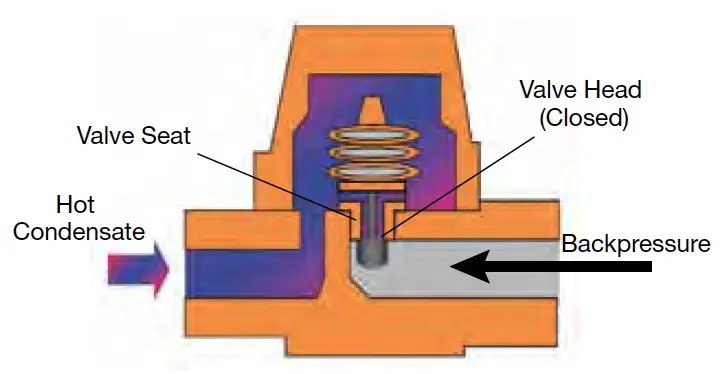
En purgadores con cabezal en salida (como algunos bimetálicos), una contrapresión alta incrementa la fuerza de cierre. Esto provoca cierre anticipado y acumulación de condensado. En algunos casos, se requiere hasta 12 m de respaldo (backup) para lograr suficiente subenfriamiento.
⚠️ Advertencia: Este respaldo puede causar golpe de ariete si ocurre en tuberías principales o equipos críticos. Estos purgadores no son adecuados para drenajes de líneas de vapor ni calefacción de proceso, pero sí para trazado térmico a baja temperatura o calefacción de cajas de instrumentos.
Instalación invertida
Aunque parece obvio, es frecuente encontrar purgadores instalados con la flecha de flujo en sentido contrario.
- En purgadores con válvula en salida o válvula de retención integrada (p. ej., bimetálicos), la presión de entrada mantiene la válvula cerrada → falla fría.
- En purgadores mecánicos o termodinámicos, la inversión suele causar fuga de vapor (falla caliente), ya que el mecanismo no puede cerrarse.
✅ Verifique siempre la orientación durante la instalación.
Presencia de partículas o depósitos
Los trampas de lodo (mud legs) deben purgarse regularmente —especialmente en arranques, paradas y tras instalar un nuevo purgador— para evitar que partículas (óxido de hierro, cobre lixiviado) ingresen al purgador.
Con el tiempo, el condensado puede contener sólidos que se precipitan al flashear en el orificio del purgador. Estos depósitos pueden soldarse metálicamente al orificio, bloqueándolo → falla fría.
Incapacidad para purgar aire
Algunos purgadores (mecánicos, termodinámicos) no ventilan aire eficazmente. El aire no condensable (presente en arranques o ingresado por roturas de vacío) puede atraparse en el cuerpo y bloquear el cierre → falla fría.
✅ Solución: Use purgadores con capacidad de ventilación de aire:
- Flotador y termostático,
- Disco y termostático,
- Cubo invertido y termostático,
- Termostáticos puros.
Aislamiento o cierre de válvulas (Valving-out)
Dos escenarios comunes:
- Tras instalar un nuevo purgador, no se abre la válvula de servicio (el instalador asume que operaciones lo hará, y operaciones no lo sabe). → Falla fría.
- Ante una fuga (falla caliente), se cierra el PDC para detener la pérdida, pero esto convierte una operación ineficiente en una falla fría peligrosa.
✅ Protocolo: Todo PDC debe tener válvulas de aislamiento y una válvula de bypass a drenaje temporal, con procedimientos claros de puesta en servicio.
Fallas calientes
Aunque muchas plantas priorizan las fallas calientes (fugas), estas rara vez implican riesgos de seguridad tan graves como las frías. Sí representan pérdidas económicas importantes. Causas comunes:
- Instalación invertida
- Orientación incorrecta
- Sobre-dimensionamiento
- Contrapresión elevada
- Incapacidad para manejar sobrecalentamiento
- Ajuste incorrecto de temperatura alta
Instalación invertida → falla caliente
En purgadores mecánicos o termodinámicos, la inversión impide el cierre del mecanismo → paso continuo de vapor hasta corregir la instalación.
Orientación incorrecta
Muchos purgadores están diseñados para una orientación específica (horizontal o vertical). Instalarlos incorrectamente puede:
- Impedir el cierre → fuga de vapor.
- Acelerar el desgaste (p. ej., purgadores de disco en posición vertical).
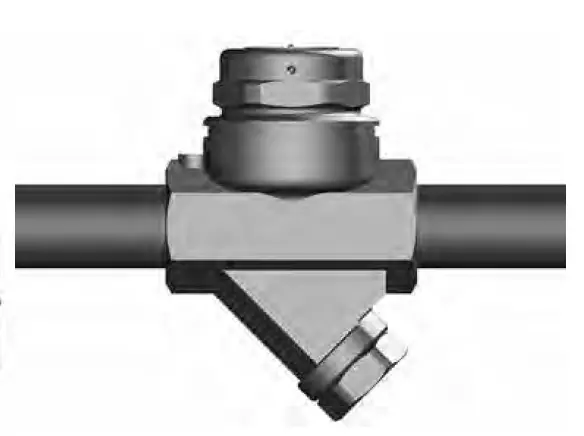
✅ Use modelos diseñados para múltiples orientaciones (p. ej., discos de dos pernos con conexión giratoria) si la instalación lo requiere.
Sobre-dimensionamiento
Excepto en purgadores de flotador, un purgador demasiado grande se desgasta más rápido:
- Cubo invertido: ciclos excesivos
- Termostáticos y termodinámicos: impactos repetidos
Resultado: vida útil reducida y falla caliente prematura.
Contrapresión elevada → falla caliente
- Purgadores termodinámicos: muchos no funcionan con contrapresión > 80% (algunos solo toleran 50%) de la presión de entrada. El bajo diferencial impide generar la velocidad necesaria bajo el disco para sellar.
- Purgadores bimetálicos con asiento en salida: si la contrapresión disminuye súbitamente, la válvula puede permanecer abierta → fuga de vapor.
✅ Evite purgadores termodinámicos en aplicaciones con contrapresión variable o alta.
Incapacidad para manejar sobrecalentamiento
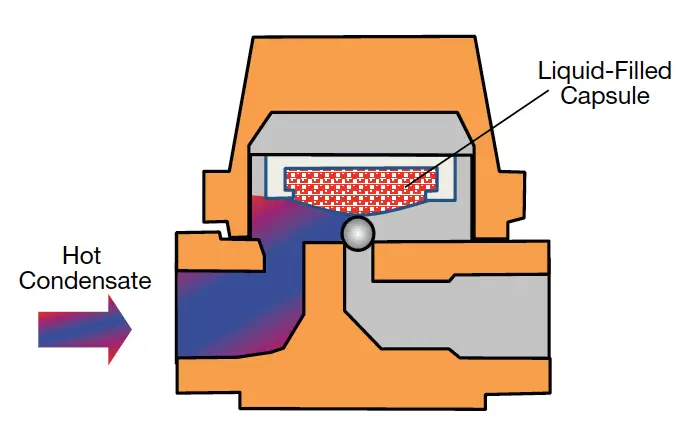
- Purgadores termostáticos equilibrados: contienen una cápsula con líquido de trabajo. Si se expone a temperaturas de sobrecalentamiento superiores a su rango, el líquido se expande excesivamente y rompe la cápsula → fuga permanente.
- Purgadores bimetálicos: el sobrecalentamiento puede fatigar o separar las capas del elemento → imposibilidad de cierre.
- Purgadores de cubo invertido: requieren una capa de líquido (prime) para flotar el cubo y cerrar. Sin suficiente condensado (por sobrecalentamiento o modulación rápida), se pierde el prime y el cubo cae → paso de vapor.
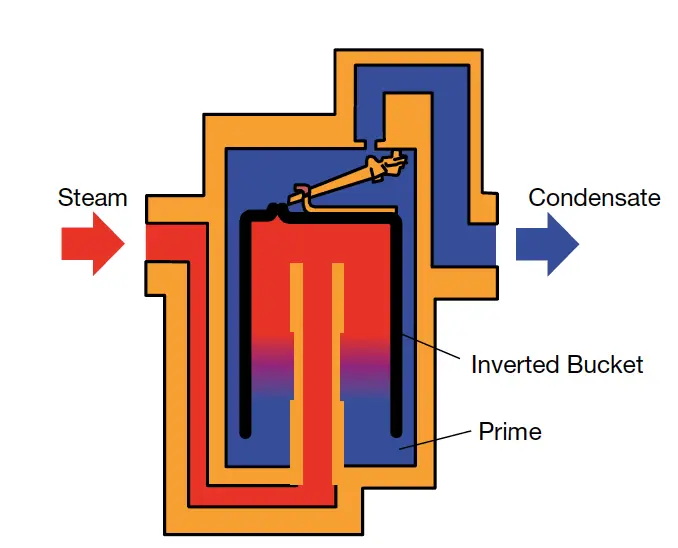
✅ Verifique que el purgador sea apto para las temperaturas de sobrecalentamiento reales del sistema.
Ajuste incorrecto de temperatura alta
Volvamos a los purgadores bimetálicos:
- Si la temperatura de apertura se ajusta demasiado cerca de la temperatura del vapor saturado, el purgador descargará vapor vivo → fuga (falla caliente).
- Con el tiempo, el fatigamiento del elemento afloja el tornillo de ajuste, subiendo la temperatura de apertura y reduciendo el subenfriamiento necesario → eventual fuga.
Conclusión
En casi todas las situaciones descritas (excepto aquellas relacionadas con desgaste prematuro), los purgadores pueden ser nuevos y cumplir completamente con las especificaciones del fabricante, y aun así fallar por mala aplicación.
Dos acciones clave para prevenir problemas:
Programe una revisión anual con el fabricante para confirmar que los purgadores elegidos e instalados son los adecuados para cada aplicación.
Realice inspecciones anuales de purgadores para diagnosticar su estado operativo y detectar errores de selección o instalación.


No responses yet